ブログ
焼き嵌めの締め代はどう決める?大口径の車輪を締め代 0.1mm で焼き嵌めした事例
いつもお世話になっております。有限会社クオールです。
焼き嵌め(やきばめ)は、穴のある部品を加熱して広げ、冷めて縮む力で軸をしっかり固定する方法です。車輪やギア、カップリングなど、回転する部品を軸に固定するときによく使われます。
この記事では、弊社で大口径の車輪をシャフトに焼き嵌めした事例をもとに、次の内容をご紹介します。
- 締め代(しめしろ)の考え方
- 締め代 約 0.1mm の車輪を焼き嵌めした手順
- 焼き嵌めで気をつけていること
焼き嵌めの「締め代」とは
締め代とは、穴の内径よりも軸の外径をどれだけ大きく仕上げるか、という差のことです。
焼き嵌めでは、次の流れで軸を固定します。
- 常温では軸のほうが太いため、そのままでは入りません。
- 穴のある部品を加熱して内径を広げ、そのすき間に軸を入れます。
- 部品が冷めると内径が元に戻ろうとして軸を締め付け、強く固定されます。
締め代は、小さすぎても大きすぎても問題が起きます。
- 小さすぎる場合:固定する力が足りず、使っているうちに滑ったり緩んだりします。
- 大きすぎる場合:加熱しても軸が入らなかったり、部品に無理な力がかかったりします。
締め代は、部品の大きさや材質、伝える力の大きさに合わせて決めることが大切です。
ご依頼の内容
ある日、お客様から突発のご連絡があり、車輪の焼き嵌め加工をご依頼いただきました。
図面で指定された締め代は約 0.1mm でした。弊社でもふだんはここまで大きな締め代で焼き嵌めをすることはなく、慎重に進める必要がありました。
古い車輪の取り外しとシャフトの製作
古い車輪の取り外し
まず、古いシャフトから車輪を抜く作業から始めました。ところが、油圧プレスの圧力を最大にしても抜けず、車輪を受けていた台(チャンネル材)のほうがつぶれてしまいました。
すぐにお客様へご連絡し、機械加工で削って取り除く方法に切り替えました。
新しいシャフトの製作
新しいシャフトは、車輪の取り外しと並行して、次の順で製作しました。
- 車輪の内径を測り、実際の寸法を確認する
- その寸法に合わせて、シャフトのはめ合い寸法を決める
- 仕上げ加工のあと、キー溝と端面のタップ加工をする
加熱と挿入
焼き嵌めでは、挿入の前の準備が仕上がりを左右します。今回は次の 3 つの手順で進めました。
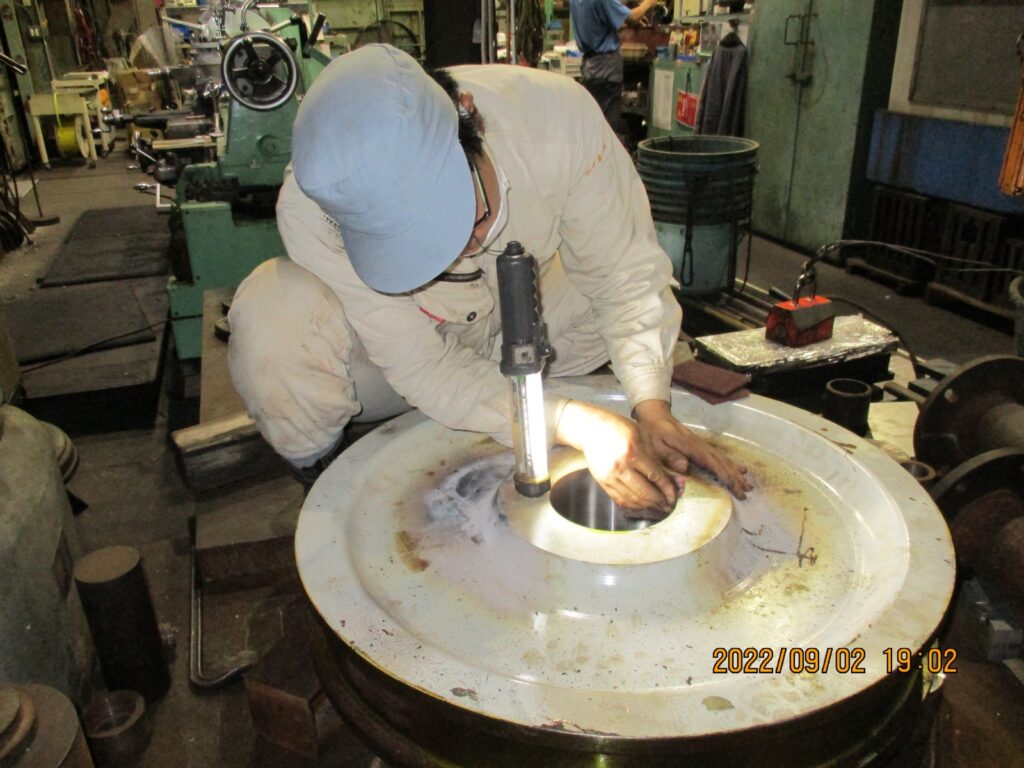
1. 車輪の内径を清掃する
車輪の内径に付いたわずかなゴミやザラつきを、ていねいに取り除きます。途中で引っかかると、その場で冷えて動かなくなるためです。
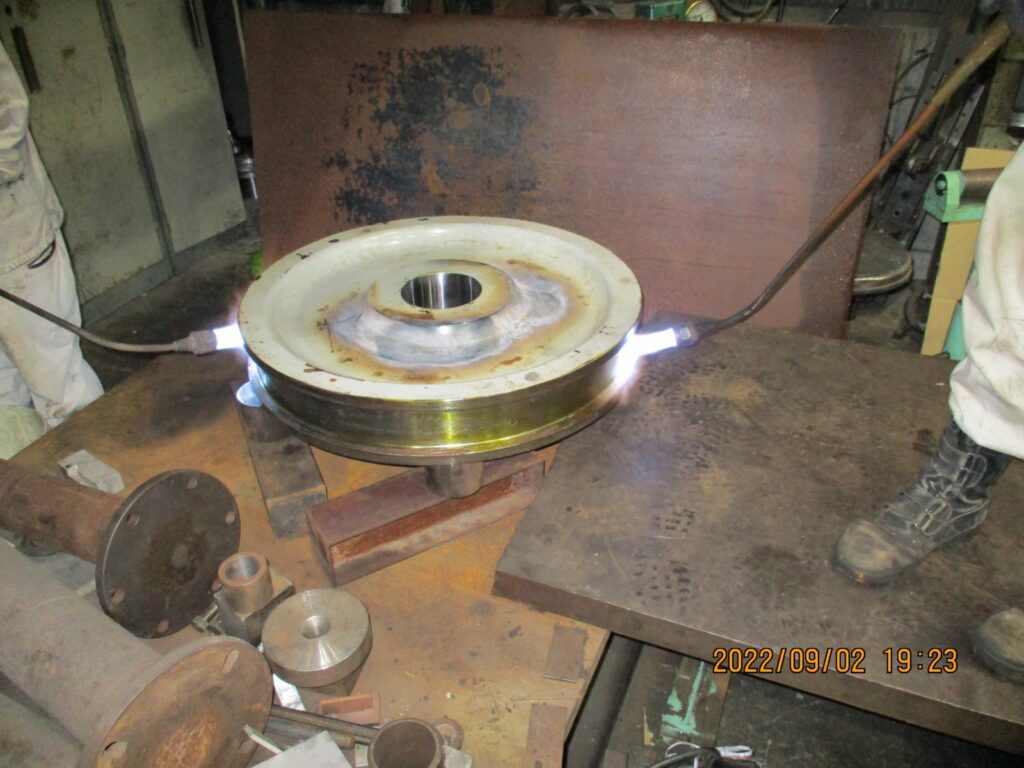
2. バーナーで加熱する
バーナー 2 丁で車輪を均一にあぶり、内径を広げます。
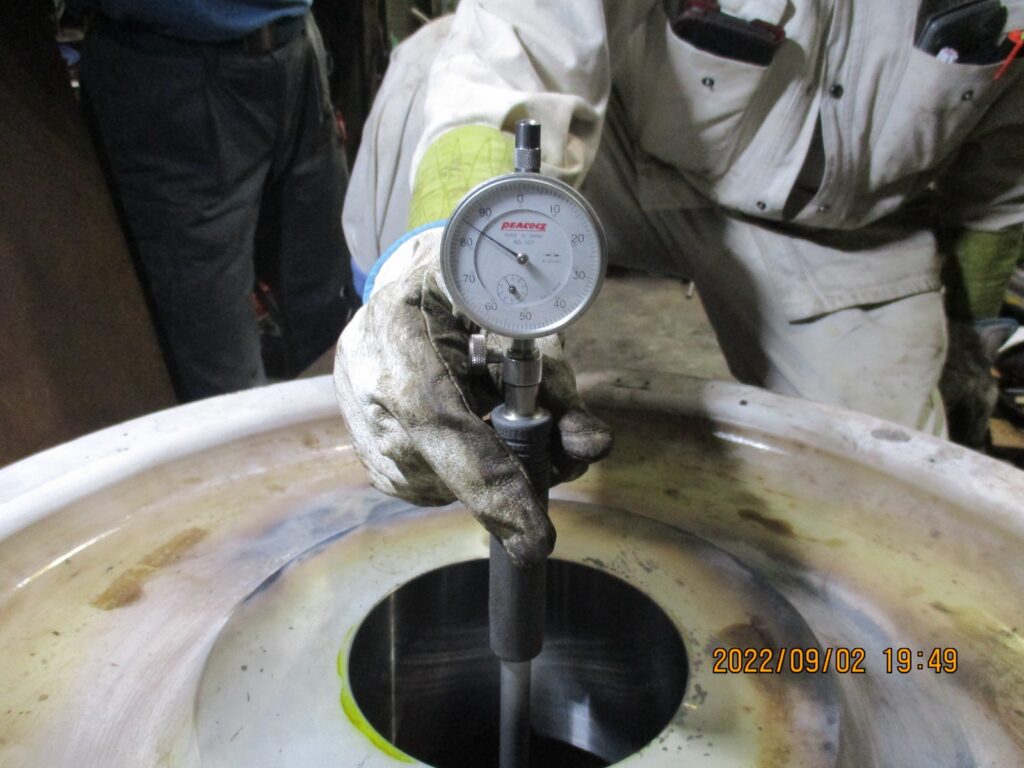
3. 内径を測ってからシャフトを挿入する
ダイヤルゲージで内径を測り、常温より 0.15mm 広がったところでシャフトを挿入しました。
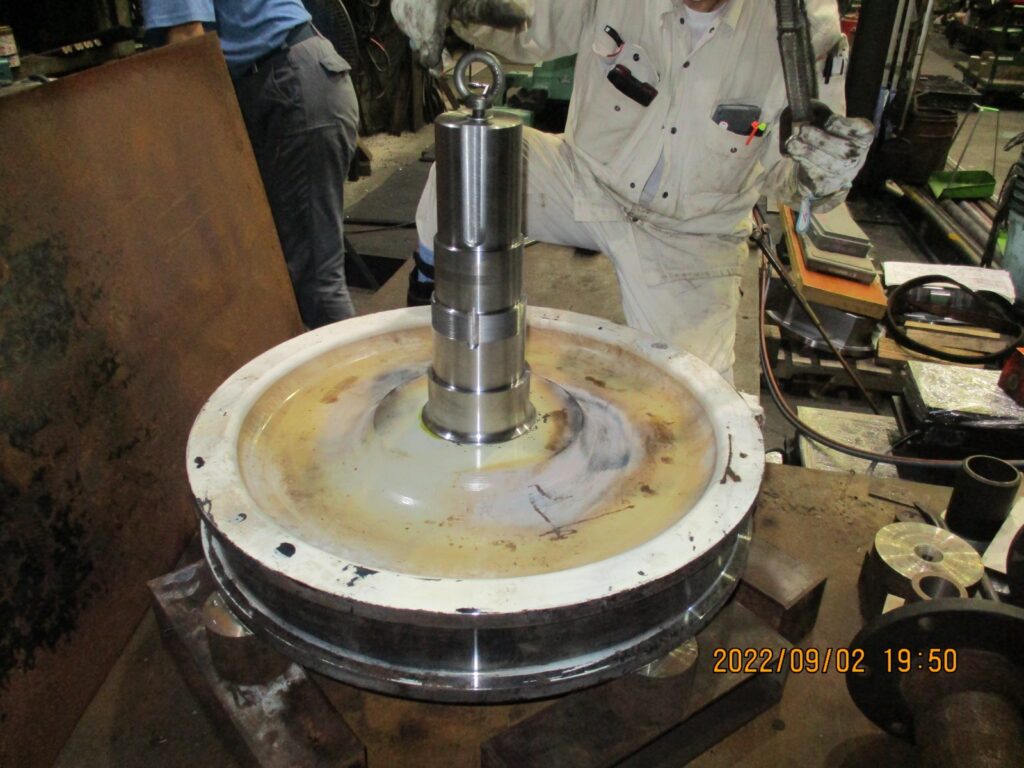
締め代より十分に大きく広げていたので、シャフトは引っかかることなく、すんなりと定位置まで入りました。
結果
突発のご依頼でしたが、古い車輪の取り外しからシャフトの製作、焼き嵌めまでを社内で行い、お客様にお届けすることができました。
この仕事に 30 年以上携わってきた担当者にとっても、これほど大口径の車輪の焼き嵌めは初めてで、熱膨張の大きさを改めて実感する作業になりました。
焼き嵌めで気をつけていること
今回の作業で改めて大切だと感じた点をまとめます。
- 実物の寸法を測ってから軸を仕上げる:図面の値だけでなく、相手の部品の内径を実際に測って、はめ合い寸法を決めます。
- はめ合い面をきれいにする:小さなゴミやザラつきでも、挿入の途中で止まる原因になります。
- 広がりを測りながら加熱する:感覚に頼らず、ダイヤルゲージで内径を確かめてから挿入します。
- 取り外しの方法も考えておく:締め代が大きいと、抜くときにも大きな力が必要です。プレスで抜けない場合に備えて、削って外す方法も検討しておきます。
焼き嵌め・部品製作のご相談をお待ちしています
クオール市原では、焼き嵌めに使うシャフトの製作から、キー溝などの追加工まで社内で行っています。大きな部品にも対応できる設備をそろえています。
- 正面盤(Φ1,800×2,000L)、12 尺旋盤(Φ600×2,000L)をはじめとする汎用旋盤
- NC 旋盤(ヤマザキマザック スラントターン 500、QUICK TURN 250 ほか)
- マシニングセンター(オークマ ミラック 1052VⅡ:3,000×1,050、最大 5t までほか)
- キーシーター(宝機械製 2 台)、スロッター
- 天井クレーン(2.8t×4 基ほか)
設備の一覧は会社概要に載せています。図面がない部品の再製作や、突発のご依頼もご相談ください。